Alle Themen


Ein Besuch bei Bowers & Wilkins im südenglischen Worthing gibt nicht nur interessante Einblicke in den inneren Aufbau eines Lautsprechers der 800er Serie. Vielmehr lässt sich hautnah miterleben, wie ein High-End-Lautsprecher schrittweise, ausgehend vom Rohmaterial, bis zur akustischen und optischen Schlusskontrolle entsteht. Komplett, inklusive Gehäuse- und Treiberbau.
Bevor wir mit einem virtuellen Rundgang durchs Werk die Fertigungsschritte im Detail betrachten: Warum ist das eingangs Gesagte erwähnenswert?
Nun, nur wenige Lautsprecherhersteller fertigen Gehäuse und Lautsprecherchassis (Treiber, Schallerzeuger) selbst. Die Mehrheit kauft Treiber bei SEAS, Vifa, Acuton oder einem anderen klassischen Treiberhersteller ein. Die Rohgehäuse lässt man nach Vorgaben in einer Schreinerei fertigen. Im eigenen Werk werden die angelieferten Einzelteile zusammengebaut und veredelt. Der Fokus liegt bei der Gehäuseentwicklung, der Chassisintegration und der klanglichen Abstimmung. Damit ist nicht gesagt, dass Lautsprechermarken aus dieser Kategorie zweite Wahl sind oder weniger gut klingen. Es ist schlicht ein anderer Ansatz, der Entwicklungskosten für Treiber minimiert und weniger Investment in Produktionsmittel erfordert.
Factory Tour – die Entstehung eines High-End-Lautsprechers
Im Stammhaus von Bowers & Wilkins in Worthing, Sussex wird die 800er-Modellreihe produziert, die Toplinie der Engländer. Bei unserem Besuch im Juli 2026 war die ab September erhältliche Generation 800 D5 in Produktion.
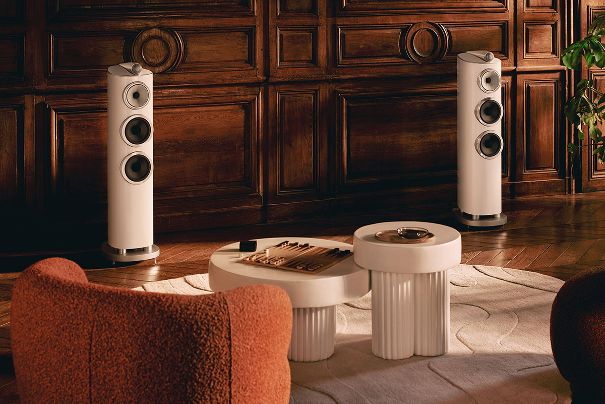 Die neue 800-D5-Generation wird im September 2026 lanciert. Die Modellreihe umfasst Regal-, Stand- und Center-Lautsprecher, insgesamt 7 Modelle in jeweils 4 Ausführungen (Center-LS in 2 Ausführungen).
Vom Rohmaterial zum fertigen Lautsprecher
Bildergalerie: Andy Kerr, Director of Product Marketing & Communications, profunder Kenner der Materie, der seit Jahren bei Bowers & Wilkins im Bereich der Produktentwicklung und Kommunikation tätig ist, führt die Gruppe durchs Werk. Er erläutert die einzelnen Produktionsschritte. Andy weist auf feine Details hin, benennt Herausforderungen, Problembereiche und zeigt auf, wie diese bei B&W gelöst und umgesetzt werden.
Man erkennt, wo die Schnittstellen zwischen den Aufgaben eines Entwicklungsingenieurs und eines Produktionsingenieurs sind. Eine gute Idee zu haben und sie zu entwickeln, ist das eine. Sie kosteneffizient und präzise zu fertigen, sind unterschiedliche Felder der Engineering-Kompetenz.
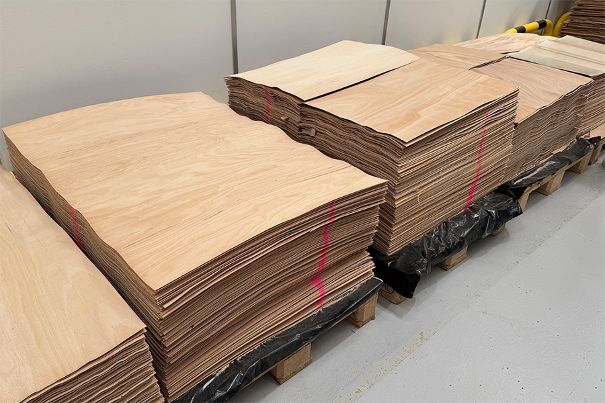 Buchenholzplatten sind die Grundlage für den Gehäusebau der 800er-Serie.
Gehäusebau – vom Ausgangsmaterial zum Rohgehäuse
Form, Material und Konstruktion bestimmen die Eigenschaften eines Lautsprechergehäuses, das nur zwei Aufgaben erfüllen muss – abgesehen von der optischen Erscheinung, dem Design. Das Gehäuse nimmt die Schallerzeuger in der akustisch notwendigen Konfiguration auf und bestimmt dadurch die Art der Schallausbreitung und folglich die wahrgenommene akustische Präzision. Die zweite Anforderung ans Gehäuse: bocksteif und ruhig zu sein. Die Treiber, besonders die Bass-Chassis, regen nicht nur Luftmoleküle zum Schwingen an, was wir als Musik wahrnehmen. Die Treiber regen auch das Gehäuse als Resonanzkörper zum Mitschwingen an, was Klangverfärbungen verursacht und vor allem die Auflösung negativ beeinflusst.
Ein schalltotes, resonanzfreies Gehäuse zu bauen, ist anspruchsvoll und kostenintensiv.
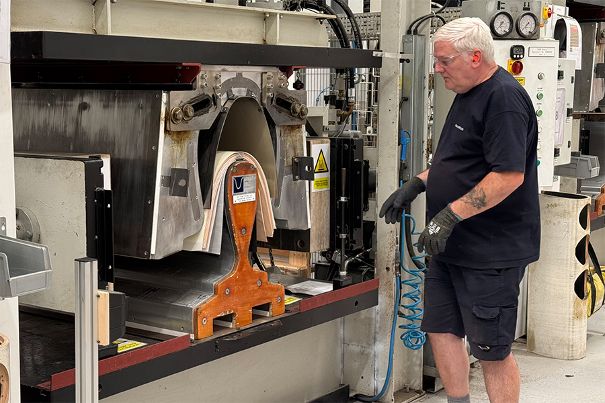 Mehrere Lagen Buchenholz werden kreuzversetzt unter Wärme und Druck verklebt und in Form gebracht.
Holz ist parallel zum Faserverlauf leicht biegbar. Quer zum Faserverlauf ist die Steifigkeit wesentlich höher. Kreuzweise verleimte Holzblätter haben so eine hohe Steifigkeit. Die Pressvorrichtungen im Bowers-&-Wilkins-Werk in Worthing arbeiten mit einem Pressdruck von 120 Tonnen. Unter Druck und Hitze werden das Gehäuse geformt und die Lagen verklebt. Der Press- und Klebevorgang dauert 20 Minuten. Das ergibt eine Gehäuseproduktion von knapp 3 Stück pro Stunde. Es sind insgesamt vier dieser teuren Pressen im Einsatz.
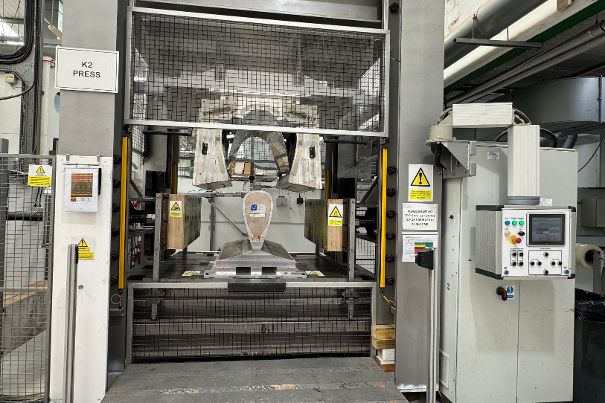 Die grosse Presse.
Die Werte für Temperatur und Pressdruck werden präzise in der Steuerungseinheit eingestellt und sind abhängig vom Lautsprechermodell.
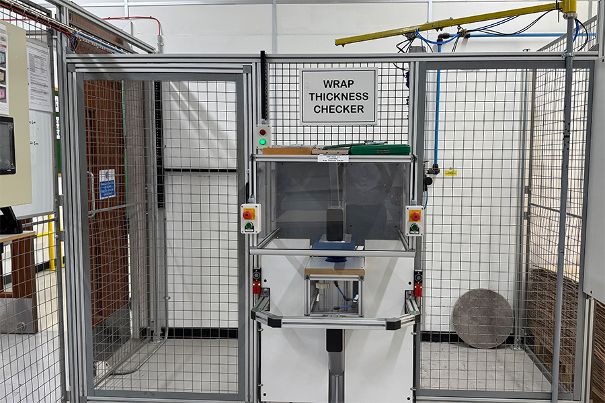 Kontrollmesseinrichtung, mit der die Dicke der Buchenholzblätter überprüft wird.
Je früher ein Fehler in der Produktion erkannt wird, desto kostengünstiger kann er behoben werden. Zwischenkontrollen in der Teileproduktion sind auch massgebend für eine konstante Produktqualität und für kleinstmögliche Abweichungen zwischen den fertig produzierten Gütern.
Wir werden im Bowers-&-Wilkins-Produktionsablauf immer wieder Prüf- und Messeinrichtungen antreffen.
Vom Rohgehäuse zum akustischen Präzisionsinstrument
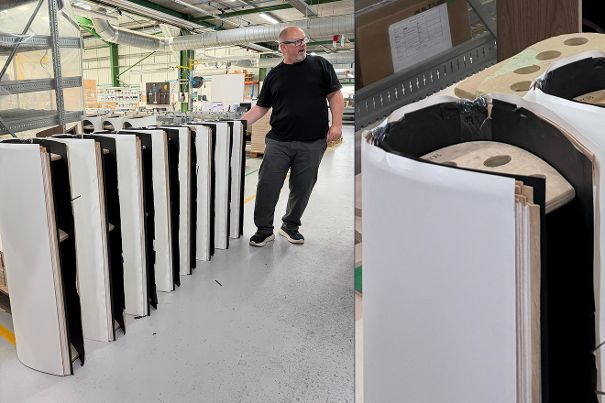 Rohgehäuse nach dem Pressvorgang warten auf die Weiterverarbeitung.
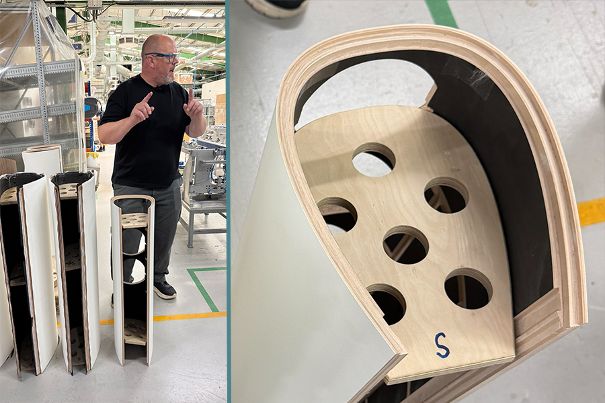 Die mit «S» gekennzeichnete Holzplatte ist temporär während der Abkühlphase nach der Pressung eingesetzt. Beim Abkühlen zieht sich das Holz zusammen, die S-Platte bestimmt somit das Endmass des Rohgehäuses.
Andy Kerr weist auf die vielen Bearbeitungsschritte beim Rohgehäuse hin. Abfräsen des Materialüberhangs, Fräsen und Bohren der Nutprofile für die Rückplatte und Matrix, Ausschnitte für die Treiber. Die Rohgehäuse werden in zimmergrossen CNC-Fräsmaschinen bearbeitet, die komplexe Fräsarbeiten schnell und präzise ausführen.
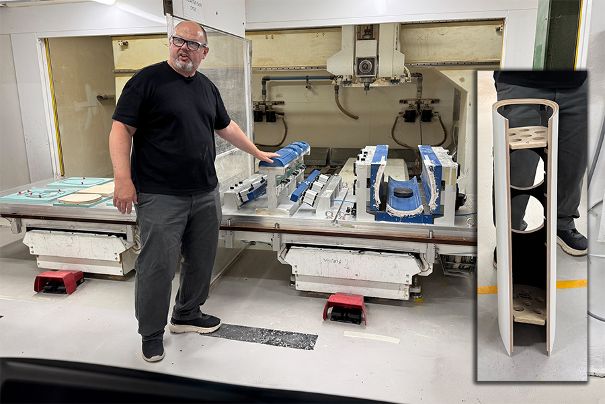 Mehrere CNC-Fräsmaschinen bearbeiten die Rohgehäuse und Gehäusebaugruppen: Die CNC-Maschine holt die unterschiedlichen Fräser und Bohrer selbstständig aus einem Werkzeugschrank (im Bild nicht sichtbar).
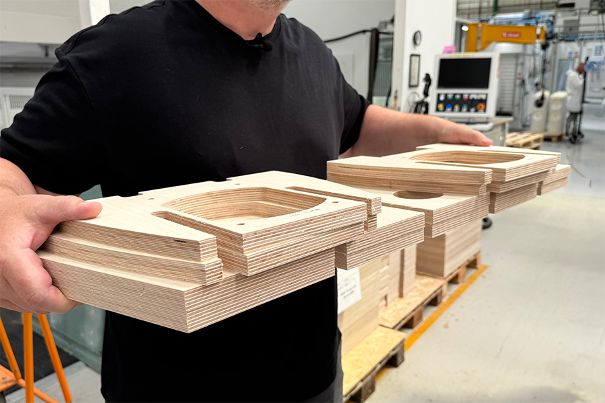 Die Matrixelemente werden ebenfalls aus Schichtholz gefertigt. Im Bild die Einzelteile vor dem Einbau ins Gehäuse.
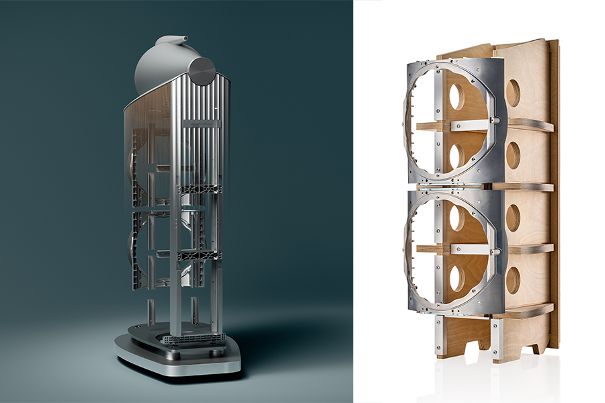 Ein «schalltotes» B&W-Gehäuse besteht aus vielen Einzelteilen. Das Ergebnis zeugt von jahrelanger Forschung und ausgefeilter Ingenieurskunst. Die B&W 801 (1979) war das erste Produkt mit einer Matrix zur Gehäuseversteifung.
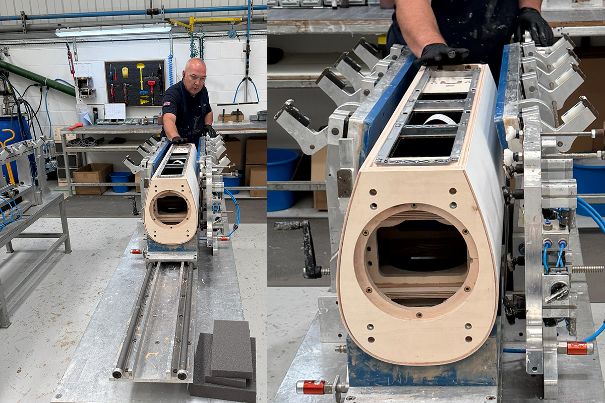 Das fertig gefräste Gehäuse wird mit den Matrix-Elementen bestückt. Zusätzliche Versteifungen werden durch Rahmen und Klammern aus Metall erreicht. Zum Einsetzen der Matrix wird das Gehäuse in der Spannvorrichtung leicht gespreizt.
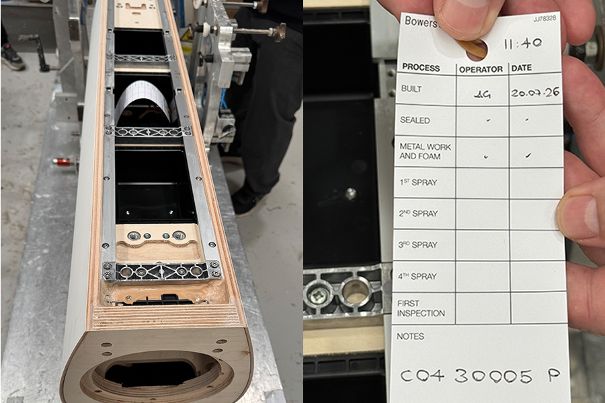 Geburtsstunde des Lautsprechers: Nach Abschluss dieses Arbeitsschritts werden Datum und Uhrzeit auf dem Kontrollstreifen vermerkt, der den Lautsprecher durch die weiteren Fertigungsstufen begleitet: bei dieser 804 D5 ist es der 20. Juli 2026, 11.40 Uhr.
Dieser Kontrollstreifen bleibt bis zur Endmontage beim Produkt, wie wir später sehen werden. Die Arbeitsschritte werden protokolliert und lassen bei einem später eventuell auftauchenden Problem Rückschlüsse zu. Im Werk wird dieser Kontrollstreifen umgangssprachlich als Geburtsurkunde bezeichnet (Birth certificate).
Auf dem Aluminiumrahmen wird später die Aluminiumrückwand mit der Frequenzweiche montiert. Dieser Rückenbereich ist gegenüber dem Gehäuseinnenraum (Schallraum) isoliert.
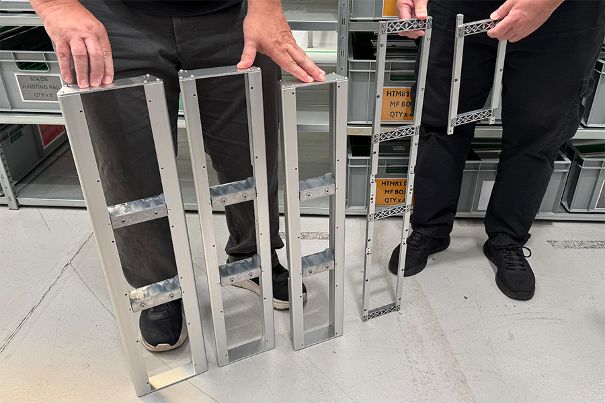 Die neuen Alurahmen auf der Rückseite verbessern die bereits bei der D4 hervorragende Resonanzarmut des Gehäuses nochmals. Im Bild von links nach rechts die Rahmen für die Modelle 801D5, 802 D5, 803 D5, 804 D5 und 805 D5.