 Factory Tour – die Entstehung eines High-End-Lautsprechers.
Ein Besuch bei Bowers & Wilkins im südenglischen Worthing gibt nicht nur interessante Einblicke in den inneren Aufbau eines Lautsprechers der 800er Serie. Vielmehr lässt sich hautnah miterleben, wie ein High-End-Lautsprecher schrittweise, ausgehend vom Rohmaterial, bis zur akustischen und optischen Schlusskontrolle entsteht. Komplett, inklusive Gehäuse- und Treiberbau.
Bevor wir mit einem virtuellen Rundgang durchs Werk die Fertigungsschritte im Detail betrachten: Warum ist das eingangs Gesagte erwähnenswert?
Nun, nur wenige Lautsprecherhersteller fertigen Gehäuse und Lautsprecherchassis (Treiber, Schallerzeuger) selbst. Die Mehrheit kauft Treiber bei SEAS, Vifa, Acuton oder einem anderen klassischen Treiberhersteller ein. Die Rohgehäuse lässt man nach Vorgaben in einer Schreinerei fertigen. Im eigenen Werk werden die angelieferten Einzelteile zusammengebaut und veredelt. Der Fokus liegt bei der Gehäuseentwicklung, der Chassisintegration und der klanglichen Abstimmung. Damit ist nicht gesagt, dass Lautsprechermarken aus dieser Kategorie zweite Wahl sind oder weniger gut klingen. Es ist schlicht ein anderer Ansatz, der Entwicklungskosten für Treiber minimiert und weniger Investment in Produktionsmittel erfordert.
Factory Tour – die Entstehung eines High-End-Lautsprechers
Im Stammhaus von Bowers & Wilkins in Worthing, Sussex wird die 800er-Modellreihe produziert, die Toplinie der Engländer. Bei unserem Besuch im Juli 2026 war die ab September erhältliche Generation 800 D5 in Produktion.
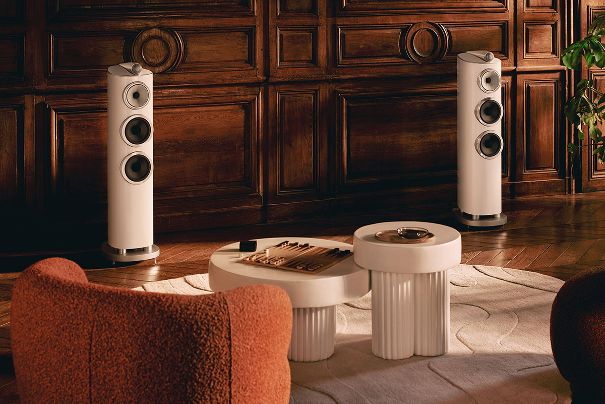 Die neue 800-D5-Generation wird im September 2026 lanciert. Die Modellreihe umfasst Regal-, Stand- und Center-Lautsprecher, insgesamt 7 Modelle in jeweils 4 Ausführungen (Center-LS in 2 Ausführungen).
Vom Rohmaterial zum fertigen Lautsprecher
Bildergalerie: Andy Kerr, Director of Product Marketing & Communications, profunder Kenner der Materie, der seit Jahren bei Bowers & Wilkins im Bereich der Produktentwicklung und Kommunikation tätig ist, führt die Gruppe durchs Werk. Er erläutert die einzelnen Produktionsschritte. Andy weist auf feine Details hin, benennt Herausforderungen, Problembereiche und zeigt auf, wie diese bei B&W gelöst und umgesetzt werden.
Man erkennt, wo die Schnittstellen zwischen den Aufgaben eines Entwicklungsingenieurs und eines Produktionsingenieurs sind. Eine gute Idee zu haben und sie zu entwickeln, ist das eine. Sie kosteneffizient und präzise zu fertigen, sind unterschiedliche Felder der Engineering-Kompetenz.
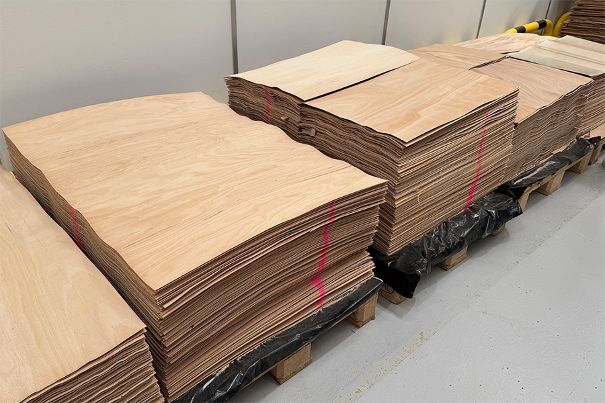 Buchenholzplatten sind die Grundlage für den Gehäusebau der 800er-Serie.
Gehäusebau – vom Ausgangsmaterial zum Rohgehäuse
Form, Material und Konstruktion bestimmen die Eigenschaften eines Lautsprechergehäuses, das nur zwei Aufgaben erfüllen muss – abgesehen von der optischen Erscheinung, dem Design. Das Gehäuse nimmt die Schallerzeuger in der akustisch notwendigen Konfiguration auf und bestimmt dadurch die Art der Schallausbreitung und folglich die wahrgenommene akustische Präzision. Die zweite Anforderung ans Gehäuse: bocksteif und ruhig zu sein. Die Treiber, besonders die Bass-Chassis, regen nicht nur Luftmoleküle zum Schwingen an, was wir als Musik wahrnehmen. Die Treiber regen auch das Gehäuse als Resonanzkörper zum Mitschwingen an, was Klangverfärbungen verursacht und vor allem die Auflösung negativ beeinflusst.
Ein schalltotes, resonanzfreies Gehäuse zu bauen, ist anspruchsvoll und kostenintensiv.
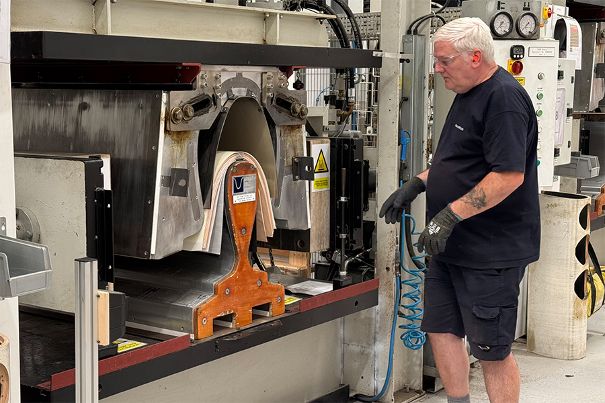 Mehrere Lagen Buchenholz werden kreuzversetzt unter Wärme und Druck verklebt und in Form gebracht.
Holz ist parallel zum Faserverlauf leicht biegbar. Quer zum Faserverlauf ist die Steifigkeit wesentlich höher. Kreuzweise verleimte Holzblätter haben so eine hohe Steifigkeit. Die Pressvorrichtungen im Bowers-&-Wilkins-Werk in Worthing arbeiten mit einem Pressdruck von 120 Tonnen. Unter Druck und Hitze werden das Gehäuse geformt und die Lagen verklebt. Der Press- und Klebevorgang dauert 20 Minuten. Das ergibt eine Gehäuseproduktion von knapp 3 Stück pro Stunde. Es sind insgesamt vier dieser teuren Pressen im Einsatz.
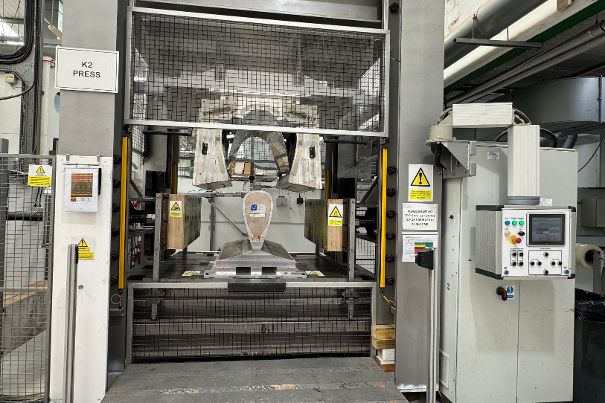 Die grosse Presse.
Die Werte für Temperatur und Pressdruck werden präzise in der Steuerungseinheit eingestellt und sind abhängig vom Lautsprechermodell.
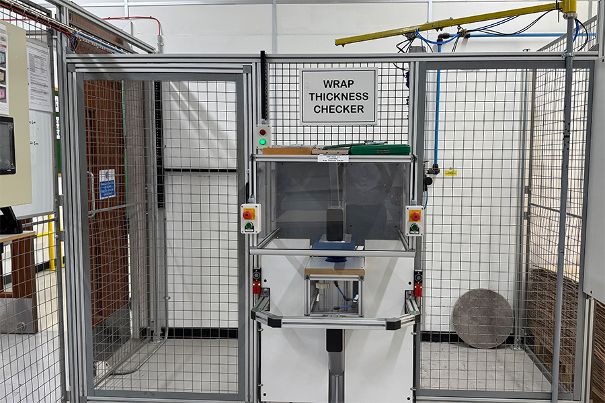 Kontrollmesseinrichtung, mit der die Dicke der Buchenholzblätter überprüft wird.
Je früher ein Fehler in der Produktion erkannt wird, desto kostengünstiger kann er behoben werden. Zwischenkontrollen in der Teileproduktion sind auch massgebend für eine konstante Produktqualität und für kleinstmögliche Abweichungen zwischen den fertig produzierten Gütern.
Wir werden im Bowers-&-Wilkins-Produktionsablauf immer wieder Prüf- und Messeinrichtungen antreffen.
Vom Rohgehäuse zum akustischen Präzisionsinstrument
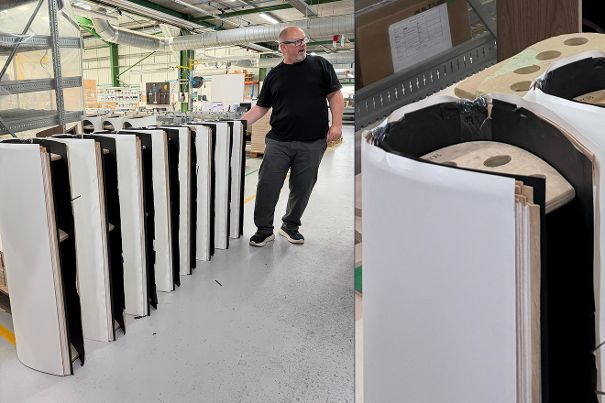 Rohgehäuse nach dem Pressvorgang warten auf die Weiterverarbeitung.
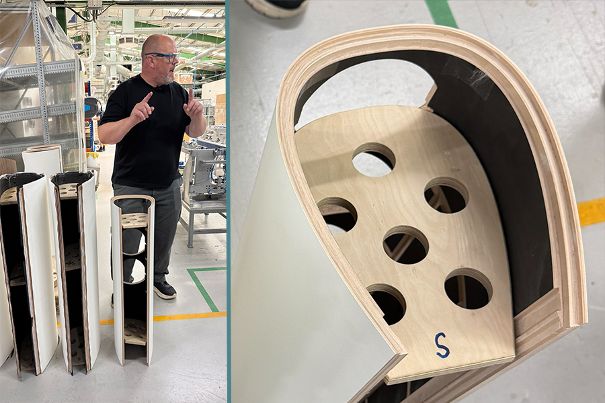 Die mit «S» gekennzeichnete Holzplatte ist temporär während der Abkühlphase nach der Pressung eingesetzt. Beim Abkühlen zieht sich das Holz zusammen, die S-Platte bestimmt somit das Endmass des Rohgehäuses.
Andy Kerr weist auf die vielen Bearbeitungsschritte beim Rohgehäuse hin. Abfräsen des Materialüberhangs, Fräsen und Bohren der Nutprofile für die Rückplatte und Matrix, Ausschnitte für die Treiber. Die Rohgehäuse werden in zimmergrossen CNC-Fräsmaschinen bearbeitet, die komplexe Fräsarbeiten schnell und präzise ausführen.
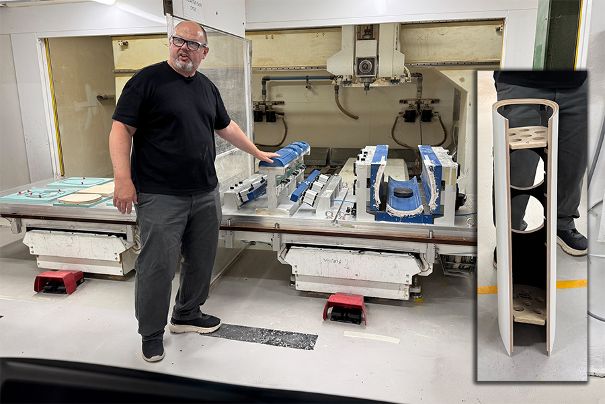 Mehrere CNC-Fräsmaschinen bearbeiten die Rohgehäuse und Gehäusebaugruppen: Die CNC-Maschine holt die unterschiedlichen Fräser und Bohrer selbstständig aus einem Werkzeugschrank (im Bild nicht sichtbar).
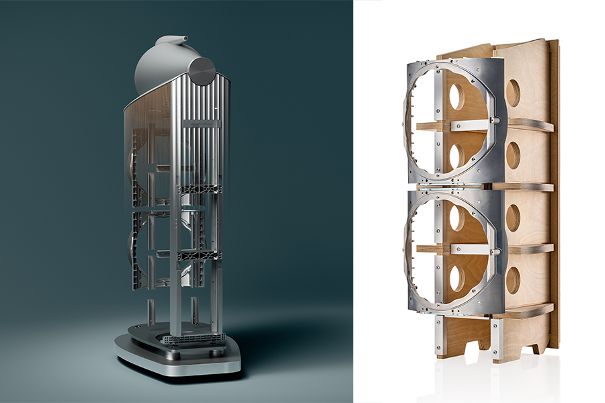
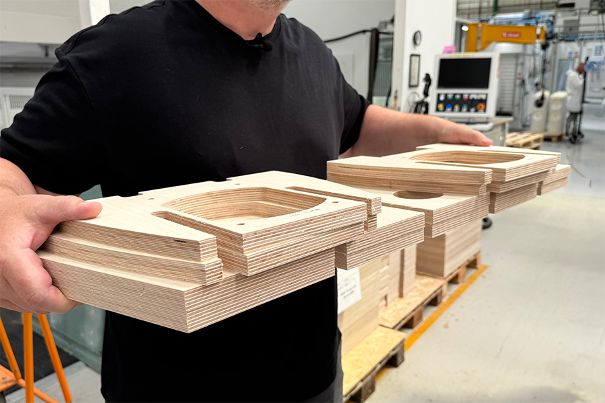 Die Matrixelemente werden ebenfalls aus Schichtholz gefertigt. Im Bild die Einzelteile vor dem Einbau ins Gehäuse.Ein «schalltotes» B&W-Gehäuse besteht aus vielen Einzelteilen. Das Ergebnis zeugt von jahrelanger Forschung und ausgefeilter Ingenieurskunst. Die B&W 801 (1979) war das erste Produkt mit einer Matrix zur Gehäuseversteifung.
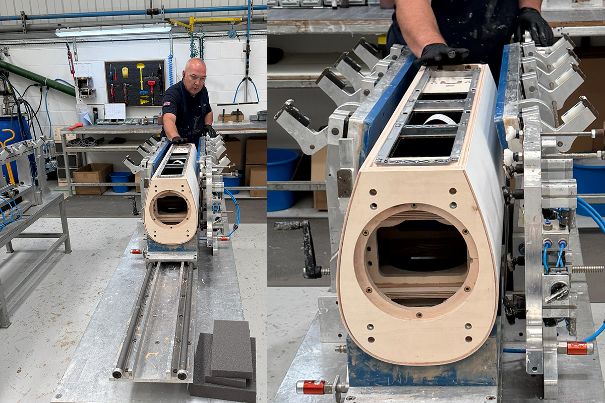 Das fertig gefräste Gehäuse wird mit den Matrix-Elementen bestückt. Zusätzliche Versteifungen werden durch Rahmen und Klammern aus Metall erreicht. Zum Einsetzen der Matrix wird das Gehäuse in der Spannvorrichtung leicht gespreizt.
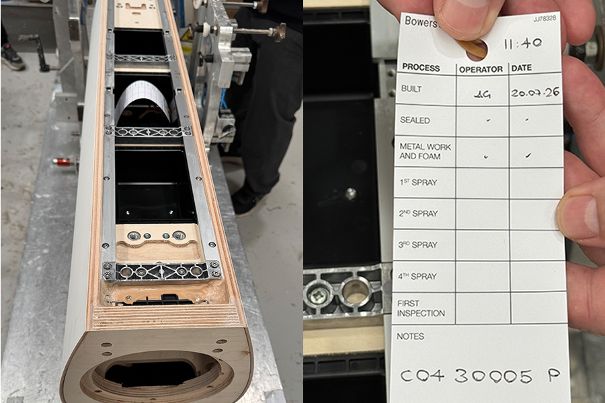 Geburtsstunde des Lautsprechers: Nach Abschluss dieses Arbeitsschritts werden Datum und Uhrzeit auf dem Kontrollstreifen vermerkt, der den Lautsprecher durch die weiteren Fertigungsstufen begleitet: bei dieser 804 D5 ist es der 20. Juli 2026, 11.40 Uhr.
Dieser Kontrollstreifen bleibt bis zur Endmontage beim Produkt, wie wir später sehen werden. Die Arbeitsschritte werden protokolliert und lassen bei einem später eventuell auftauchenden Problem Rückschlüsse zu. Im Werk wird dieser Kontrollstreifen umgangssprachlich als Geburtsurkunde bezeichnet (Birth certificate).
Auf dem Aluminiumrahmen wird später die Aluminiumrückwand mit der Frequenzweiche montiert. Dieser Rückenbereich ist gegenüber dem Gehäuseinnenraum (Schallraum) isoliert.
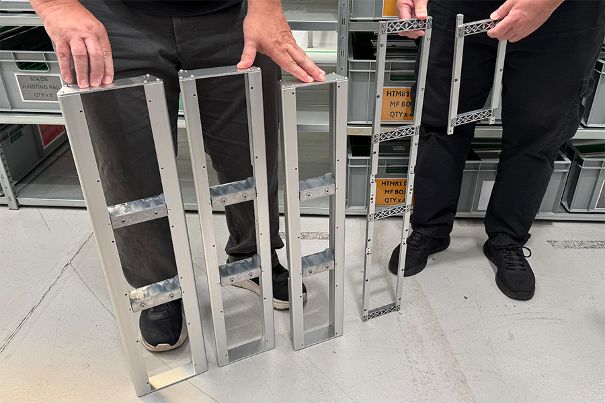 Die neuen Alurahmen auf der Rückseite verbessern die bereits bei der D4 hervorragende Resonanzarmut des Gehäuses nochmals. Im Bild von links nach rechts die Rahmen für die Modelle 801D5, 802 D5, 803 D5, 804 D5 und 805 D5.
Vom Groben ins Feine
Dieser Grundsatz prägt die Produktentwicklung bei Bowers & Wilkins seit der Gründung der Firma im Jahr 1966. Das Jubiläum würdigen wir in einem späteren Artikel.
John Bowers strebte immer danach, «so wenig wie möglich von der Musik zu verlieren». Bowers & Wilkins ist keine Design-, sondern eine Performance-Company. Das bedeutet, ein bewährtes Konzept konsequent weiterzuentwickeln, statt vor allem die äussere Erscheinung zu verändern, um das Neue leichter vermarkten zu können.
Was hat das mit den oben erwähnten Alurahmen auf der Rückseite der D5‑Generation zu tun? Nur ein verstecktes Detail? Vom Groben ins Feine bedeutet, dass man ein Produkt mit einer Massnahme verbessert, die auf bisherigen Errungenschaften aufbaut. Mit einer neuen Generation hört man mehr Details, erkennt aber auch bisher durch grössere «Fehler» verdeckte Unzulänglichkeiten, und sieht weiteres Potenzial für Klangwertsteigerungen. Ändert man alle fünf oder sechs Jahre das grundlegende Design, beginnt man immer wieder von vorn.
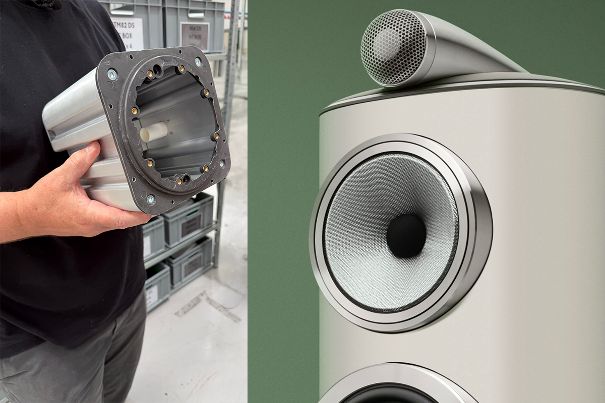 Das Gehäuseinnere ist akustisch immer eine Herausforderung. Wie die drei grossen Kopfmodelle, die ein eigenes Mitteltongehäuse besitzen, arbeitet der 804-D5-Mitteltöner nun ebenfalls intern in einem Aluminiumgehäuse.
Erneut ein feines Detail, von aussen nicht sichtbar, aber hörbar: Auch bisher arbeitete der 804er-Mitteltöner in einer eigenen Kammer, aber die war aus Holz. Das neue Innengehäuse aus Metall bietet eine noch bessere Entkopplung vom Hauptgehäuse.
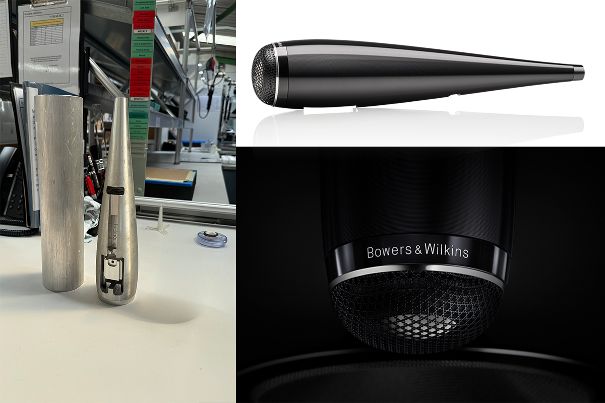 Aus dem Vollen gedreht, ist das Gehäuse des Hochtöners eine Klasse für sich. Bild links: der Alu-Rohling und das Resultat nach der Bearbeitung auf der Drehbank und der Fräsmaschine.
Die hohe Schule des Lautsprecherbaus: die Treiber
Mit «Tweeter-on-the-Top», also der Montage des Hochtöners ausserhalb des Lautsprechergehäuses, verfolgte John Bowers schon 1979 mit der DM7 zwei akustische Aspekte: die zeitlich korrekte Einbindung des Hochtöners im Verhältnis zu den anderen Chassis und eine Verbesserung des Abstrahlverhaltens der Hochtonfrequenzen.
Ein erster Ansatz für eine zeitrichtige Anordnung der Lautsprecherchassis wurde 1976 mit der DM6 realisiert. John Bowers war überzeugt, dass ein zeitlich korrektes Abstrahlverhalten der Treiber essenziell für präzise Musikwiedergabe sei. Ein Aspekt, der auch bei der Frequenzweiche kritisch ist. Heute weiss man, dass das menschliche Gehör sensibler auf Zeitfehler reagiert als auf Frequenzgangfehler.
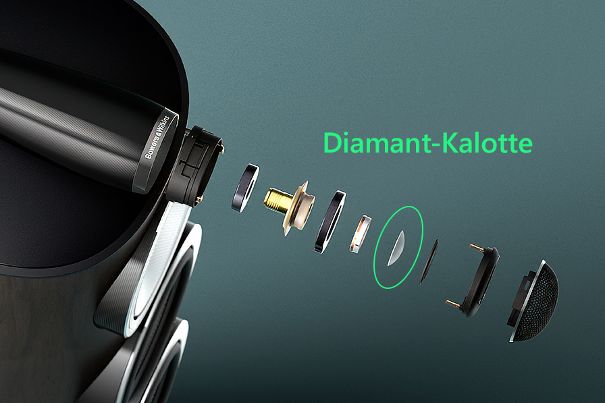 Feinarbeit: die Diamant-Hochtonkalotte.
Die oben abgebildete Hochtoneinheit wird in Worthing in einer u-förmig aufgebauten Montagelinie zusammengebaut. Jede Montageposition kann von jeder Person in der Line besetzt werden. Etwaige Fehler werden so früh erkannt, da jeder Mitarbeiter alle Arbeitsschritte beherrscht und Anomalien oder Fehler eines vorausgegangenen Arbeitsschrittes erkennen kann. Am Ende der Line wird die fertig montierte Hochtoneinheit in einer schalltoten Messkammer getestet (Bild unten).
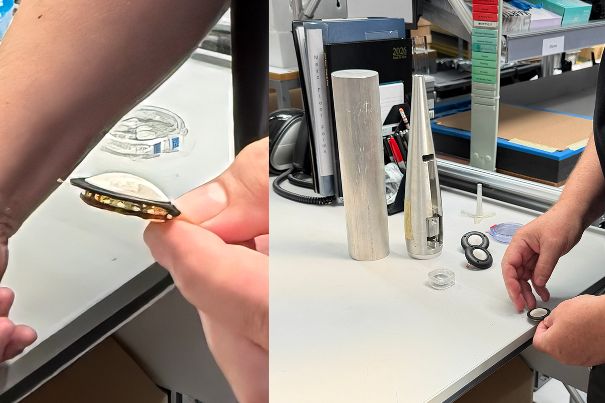 Der Zusammenbau der nur rund 45 Mikrometer dicken Diamantmembran auf den Spulenträger und das Anbringen der Sicke erfordern grosse Fertigkeiten der Mitarbeiter.
Resonanzen – Störfaktoren des guten Klangs
Jedes Lautsprecherchassis, genauer jede Lautsprechermembran, hat eine oder mehrere Resonanzbereiche. Durch dieses verstärkte Mitschwingen der Membran im Bereich der Eigenfrequenz arbeitet der Schallerzeuger nicht mehr linear. Verfärbungen und Verzerrungen sind die Folge.
Das Ziel bei der Treiber-Entwicklung ist, die Resonanzfrequenz der Membran wenn möglich weit ausserhalb des Arbeitsbereiches des Treibers zu legen. Bei den ersten Aluminium-Membranen in den 80er-Jahren lag die Resonanzfrequenz knapp ausserhalb des Hörbereichs, was zu einem eher hell klingenden, aggressiven Klang führte, da Mischprodukte weit in den Hörbereich hinein entstanden.
Die Resonanzfrequenz des B&W-Diamant-Hochtöners liegt bei 72 kHz, weit ausserhalb des Hörbereichs. Dies ist bei HiRes-Aufnahmen mit Frequenzanteilen bis gegen 40 kHz ein gewichtiger Faktor.
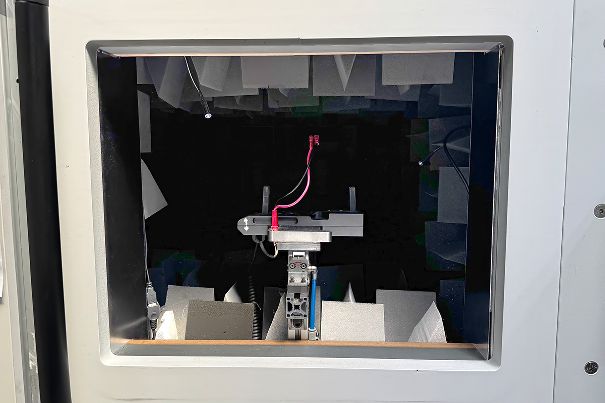 Am Ende der Hochtonmontagelinie wird jeder Hochtöner getestet. Fehlerhafte Treiber werden nicht erst am fertigen Lautsprecher entdeckt. Durch Einzelmessung des Treibers werden Nichtlinearitäten besser erkannt.
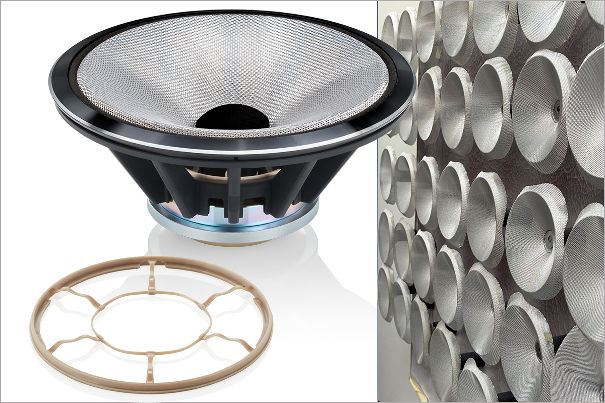 FST-Mitteltöner mit Continuum-Membran und biomimetischer Aufhängung. Rechts im Bild: Continuum-Membranen nach der Vergütung, bereit für den nächsten Produktionsschritt.
Der sickenlose FST-Mitteltöner ist ein exzellentes Beispiel für die kontinuierliche B&W-Treiber-Entwicklung über mehrere Lautsprechergenerationen:
1974 erstmals in der Emphasis und ab 1976 in einer kompletten DM-Modellreihe wurde Kevlar als Membranmaterial eingesetzt. In den Folgejahren wurde die gelbe Kevlar-Membran zunehmend verbaut und mit der 800er-Nautilus-Serie definitiv zum Markenzeichen für Bowers-&-Wilkins-Lautsprecher.
2005 hatte mit der 800D‑Serie neben der Diamantkalotte auch der sickenlose Mitteltöner Premiere. Die Kevlar-Membran war nun fest mit dem Aussenring verbunden (FST). Je nach Frequenz schwingt nur ein Teilbereich der Membranoberfläche. Der Vorteil war ein erheblich verbessertes Resonanzverhalten der Membran (siehe Video unten).
2015 wurde Kevlar durch ein neues, von Bowers & Wilkins entwickeltes Membranmaterial ersetzt – Continuum, ein Komposita-Gewebe. Die Entwicklung dauerte bis zur Marktreife knapp 7 Jahre mit über 70 Entwicklungsstufen, die zu Beginn auf den Erkenntnissen mit Kevlar aufbauten.
Die Continuum-Membran basiert auf dem Konzept optimaler und perfekt kontrollierter Nachgiebigkeit. Das hilft, den abrupten Übergang von einem kolbenförmigen zum nachgiebigen Verhalten (Eigenresonanz) der Membran zu vermeiden, was zu einem offenen und neutralen Klang erheblich beiträgt.
2021 kam der nächste Schritt: der Ersatz der Zentrierspinne. Die in Lautsprechern omnipräsente, meist gelbe Gewebespinne definiert durch ihre Federkraft die Ruhelage der Membran und ist entscheidend für die optimale Führung der Schwingspule im Magnetspalt.
Diese gesikte Zentrierspinne ist wie eine zweite Membran hinter der Membran. Diese «Zweitmembran» erzeugt Partialschwingungen, die mit dem Musiksignal kollidieren (Interferenz).
Unten zwei Computeranimationen mit dem Resonanzverhalten von unterschiedlichem Material. Die Membranen wurden mittels Messsignal zum Schwingen angeregt und die Membranoberfläche mit einem Laser abgetastet. Die Datenreihen bilden die Grundlagen für die Visualisierung.
Ein idealer Lautsprecher sollte sich wie ein starrer Kolben bewegen. In der Realität ist kein Material unendlich steif. Ab einer bestimmten Frequenz (wenn die Wellenlänge des Signals in den Bereich des Membrandurchmessers kommt) bewegen sich manche Teile der Membran nach vorne, während andere gleichzeitig nach hinten schwingen.
Das Resonanzverhalten von Kevlar ist im Vergleich zu herkömmlichem Material weniger ausgeprägt und verteilt über die gesamte Membranfläche. Dadurch heben sich einzelne Resonanzen lokal gegenseitig auf.
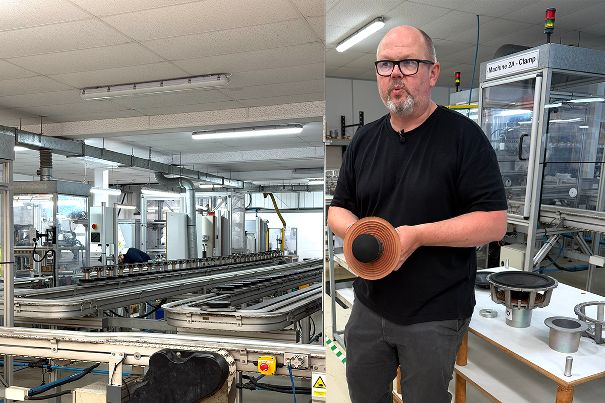 Andy Kerr erläutert den Aufbau der B&W-Basstreiber der 800-D5-Serie.
Links im Bild die Basstreiber-Produktionslinie. In jedem der verglasten Bereiche findet ein Produktionsschritt statt. Die nachfolgenden Schlaufen dienen der Auskühlung und Aushärtung des Leims. Am Ende wird jedes Basschassis einer Funktionskontrolle unterzogen.
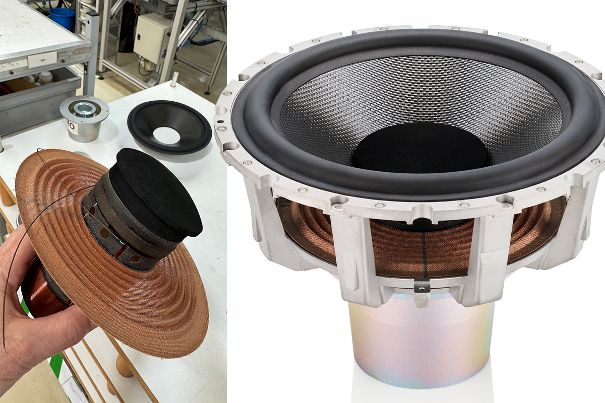 Antiresonanzkappe aus Schaumstoff: sitzt direkt auf dem Spulenträger und sorgt für grössere Festigkeit des Antriebssystems mit klassischer Zentrierspinne. Eine biomimetische Aufhängung ist hier wegen der grossen Masse (noch) nicht machbar.
Die Aerofoil-Sandwich-Membran besteht aus zwei Lagen Karbon mit einem in der Dicke variierenden Schaumstoff dazwischen. Eine gute Lautsprechermembran muss zwei gegensätzliche Eigenschaften haben: Sie muss möglichst leicht sein, um der Wellenform des Musiksignals verzögerungsfrei zu folgen (geringe Massenträgheit), darf sich aber während des Schwingungsvorgangs nicht verformen: Sie muss also gleichzeitig leicht und steif sein!
Tiefe Frequenzen haben den höchsten Energieanteil im Musiksignal. Leicht nachvollziehbar, wenn man den Membrandurchmesser und den Kolbenhub von Bass-, Mittel- und Hochtonchassis betrachtet. Die Auslenkungen des Basses sind deutlich sichtbar. Im Gegensatz dazu sind beim Hochtöner keine Membranbewegungen erkennbar, obwohl der Hochtonanteil des Musiksignals hörbar ist.
Energiereiche Basssignale regen das Lautsprechergehäuse zum Mitschwingen an und beeinflussen damit auch die beiden anderen Treiber für die Mitten und Höhen.
Daher sind Lautsprecher mit mehrteiligen, entkoppelten Gehäusen vorteilhaft, da für jeden Schallerzeuger die optimale Gehäusekonstruktion realisierbar ist und auch die zeitliche Abstimmung der drei Treiber mittels mechanischer Positionierung der Gehäuse einfacher machbar ist. Dadurch wird auch die Arbeit der Frequenzweiche einfacher, da die Elemente für die zeitliche Abstimmung der einzelnen Treiber entfallen oder weniger komplex sind.
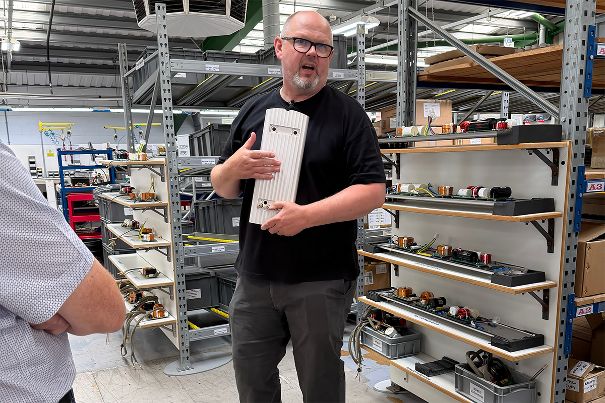 Auf der Aluminium-Rückplatte der 805 D5 werden die Bauteile der Frequenzweiche montiert.
Frequenzweichen sollten nur wenige Bauteile haben
Die Komponenten der Frequenzweichen der 800er sind auf der Rückplatte montiert, isoliert vom akustischen Gehäuseinnern. Die Aluminiumrückwand funktioniert so gleichzeitig als Kühlkörper. Die gesamte Frequenzweiche lässt sich so auch einfach ausbauen, sollte mal ein Service nötig sein. Zum Beispiel wenn durch massive Überbelastung der Lautsprecher die Sicherungswiderstände durchbrennen.
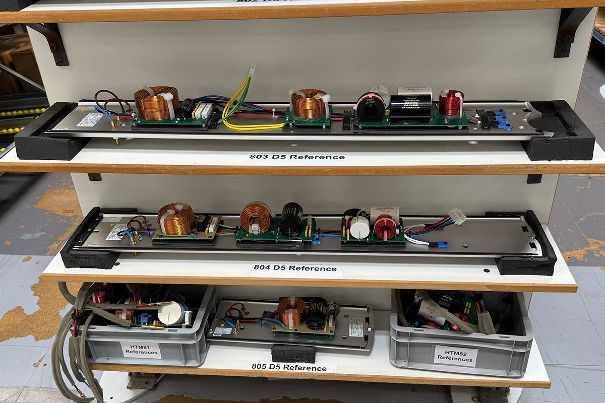 Komplette Frequenzweichen stehen als Referenzbaugruppen dem Fertigungsteam zur Verfügung.
«Crossovers have to be simple» war ein Leitspruch und eine Botschaft von Celestion in den 90er-Jahren (Frequenzweichen müssen einfach sein). Der Lautsprecherhersteller aus Ipswich (UK) war in diesen Jahren bekannt für innovative Modelle wie die Celestion 700. Der heute nur noch im Pro-Audio-Sektor tätige Hersteller entwickelt die Lautsprecherchassis ebenfalls selbst.
Wird ein Lautsprecher komplett im eigenen Haus entwickelt – Treiber und Gehäuse – erfüllt die Frequenzweiche lediglich eine Brückenfunktion, da die Komponenten durch das integrale Entwicklungskonzept schon vorab gut aufeinander abgestimmt sind.
Wie hätten Sie’s gerne? Die Gehäuseoberfläche
Die 800‑D5-Serie ist in vier Gehäuseausführungen erhältlich. Zwei in Holzstruktur und zwei in Lackausführung. Was uns beim Rundgang zum Paint Shop führt, wie die Engländer die Lackierabteilung bezeichnen.
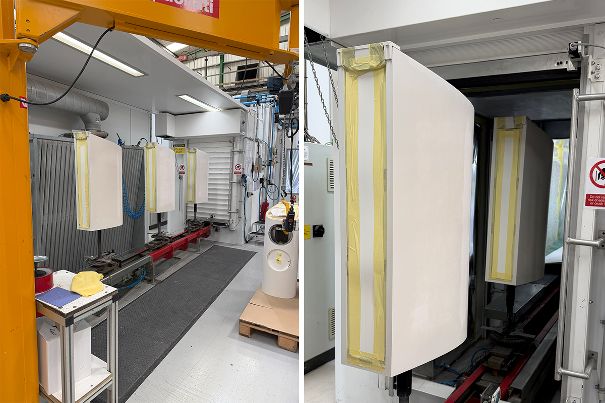 Lackierstrasse: Die Grundierung und der Farbauftrag erfolgen mit Industrierobotern.
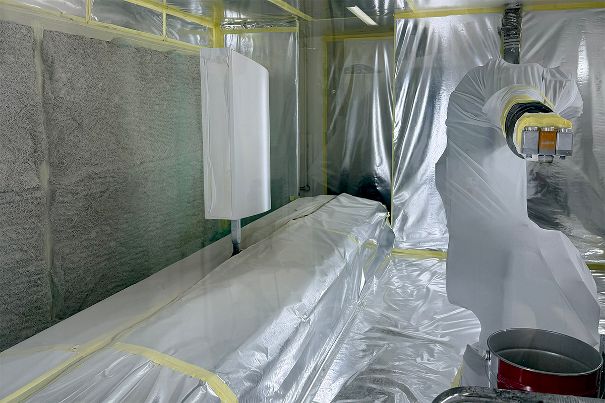 Der Lackierroboter arbeitet in einer geschlossenen Kammer. Hier ist er in der Ruheposition zu sehen.
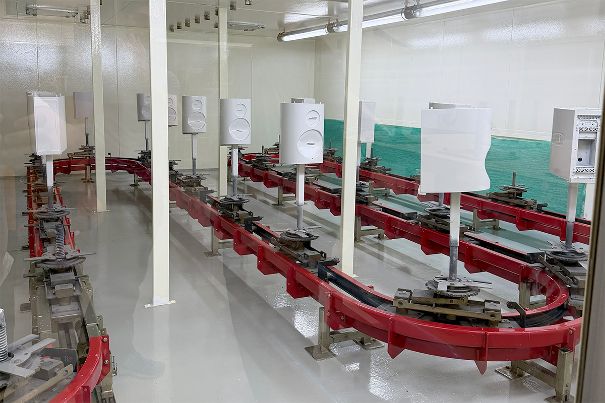 Die Trockenschlaufe der Lackierstrasse.
Je nach Modell und Ausführung erfolgen mindestens vier Farbaufträge: Neben der Roboter‑Lackierlinie stehen im Bowers-&-Wilkins-Werk noch weitere manuelle Spritzkabinen, in denen Lackierer mit Schutzanzug und Atemschutz arbeiten. Dort werden Produkte wie die Nautilus lackiert, aber auch Continuum-Membrane, Tweeter-Gehäuse oder der grosse Turbine-Head für die Modelle 803, 802 und 801.
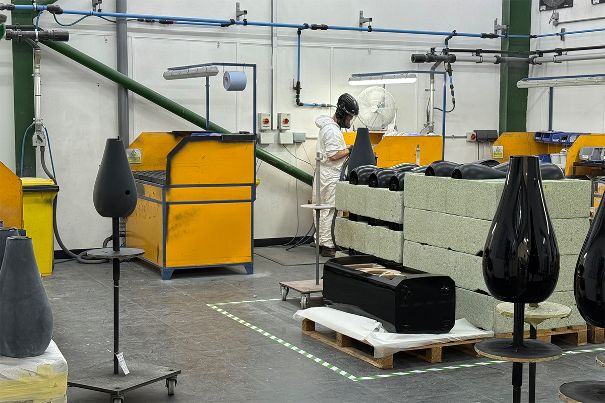 Erste Polierarbeiten nach der Grundierung am Turbinen-Kopf (Turbine Head) genannten Gehäuse für die Mitteltöner der Kopfmodelle.
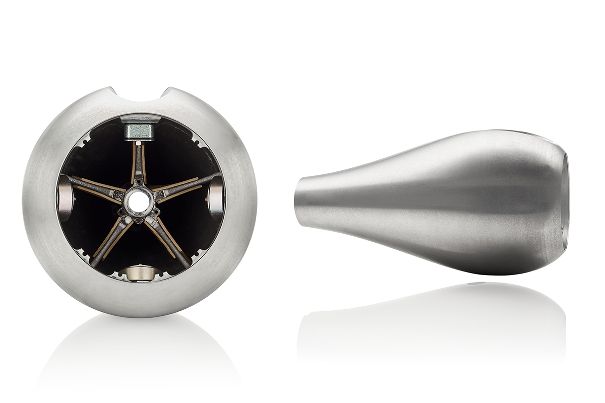 Der Turbine-Head ist innen nicht einfach hohl. Mehrere Verstrebungen und Dämpfungselemente verhindern, dass der Kopf wie eine Glocke schwingen kann.
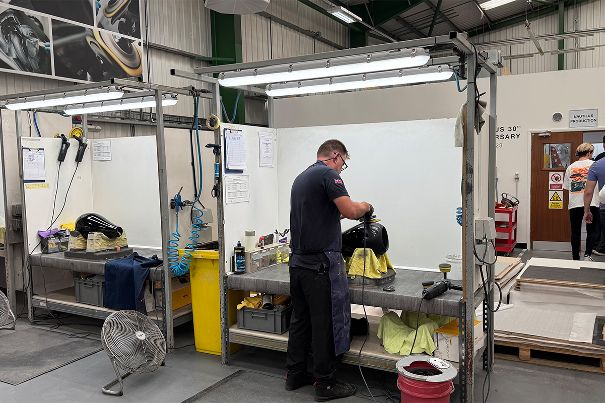 Aluminiumteile wie der Turbine-Head, das Hochtongehäuse oder die Metallkörbe der Treiber werden in einem externen Aluminiumwerk gegossen, mechanisch bearbeitet und in Worthing angeliefert.
Die kleineren Gehäuse der 805 D5 und der 804 D5 werden auf Poliermaschinen auf Hochglanz gebracht.
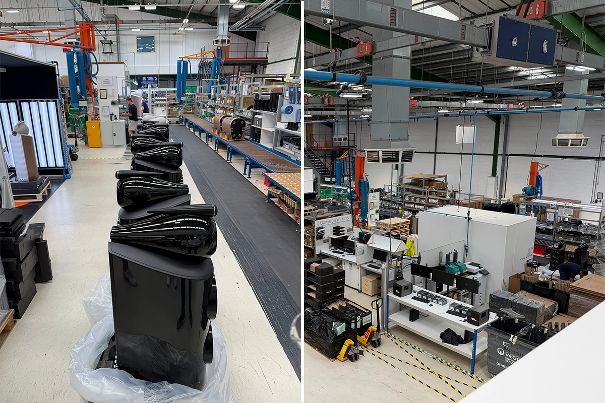 Final Assembly Line: In der Endmontage stehen die Lautsprecher am Schluss in der Verpackung, um den Weg zum Endkunden anzutreten.
Im Bild oben rechts ist die neu konzipierte Auflage für den Turbine Head zu sehen – noch ohne montierte Dämpfungselemente. Die Entkoppelung der Mitteltoneinheit vom Bassgehäuse und die Hochtoneinheit wiederum von der Mitteltoneinheit sind bei der D5‑Generation nochmals optimiert worden.
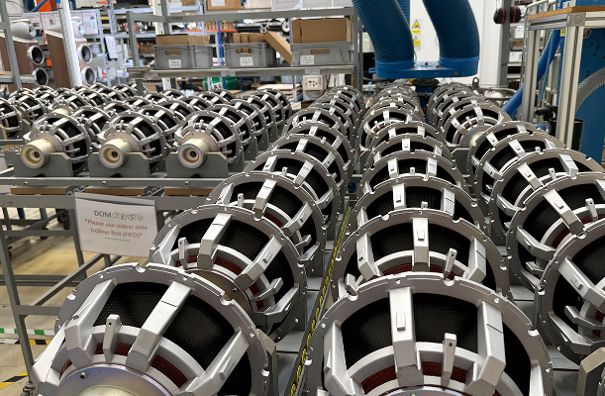 Basschassis warten auf den Einbau an der Seite der Assembly Line.
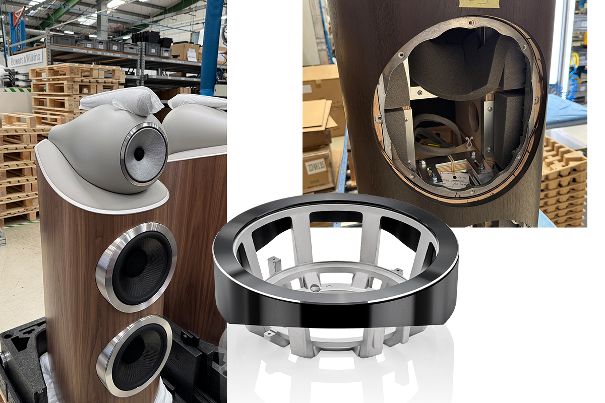 Raffinierte Konstruktion: Die Basstreiber bei einem Lautsprecher der Serie 800 sind nicht direkt am Holzgehäuse angeschraubt.
Wie weiter oben bei der transparenten Darstellung der Matrix erkennbar, werden die Basstreiber nicht wie üblich am Lautsprechergehäuse befestigt – eine Konstruktion, die bei der Serie 800 bis 2015 zum Einsatz kam –, sondern über Metallbügel und Platten im Gehäuseinnern direkt an der wesentlich steiferen Matrix befestigt. So wird die enorme Bassenergie nicht zuerst vom Gehäuse aufgenommen und dieses anschliessend durch die Matrix bedämpft. Ein weiteres Beispiel dafür, wie die Konstruktion mit jeder neuen Generation verfeinert und verbessert wird.
Wie steif und resonanzarm ein Lautsprechergehäuse ist, lässt sich durch sanftes Auflegen der Hand auf eine Gehäusefläche prüfen. Selbst feinste Vibrationen der Oberfläche sind so wahrnehmbar. Bei einem hochwertigen Gehäuse ist hingegen nichts zu spüren.
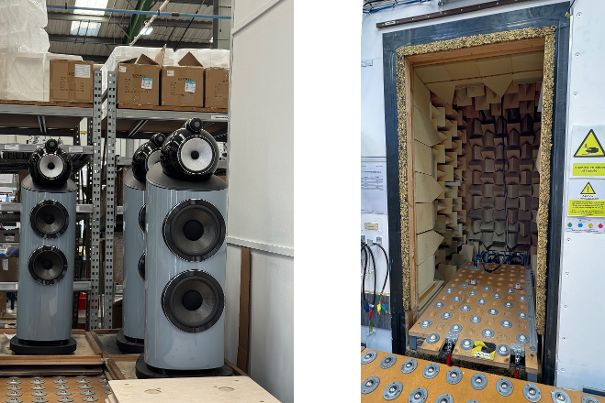 Keine Sonderfarbe für Liebhaber von Blautönen: Dies sind vom Engineering freigegebene Referenzmodelle, mit denen die schalltote Testkammer (rechtes Bild) periodisch kalibriert wird.
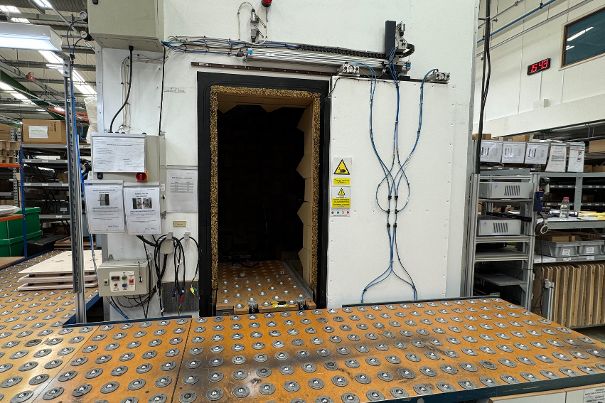 Jeder fertige Lautsprecher der Serie 800 muss die Schlussmessung erfolgreich durchlaufen, bevor er in die Verpackung kommt.
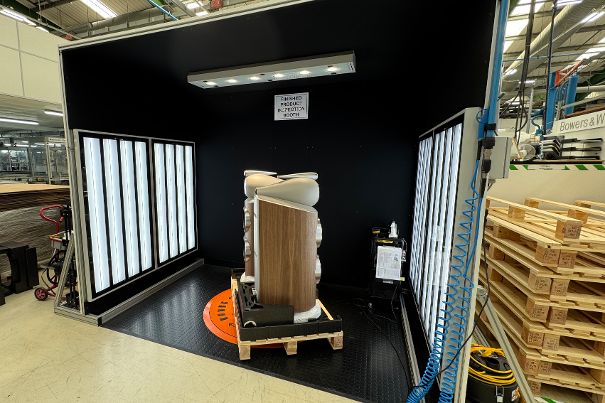 Nach erfolgreich bestandenem Akustiktest in der schalltoten Kammer kommt die optische Abnahme unter Oberflächenkontrollleuchten. Rundumkontrolle mit dem orangen Drehteller.
Nautilus-Produktion
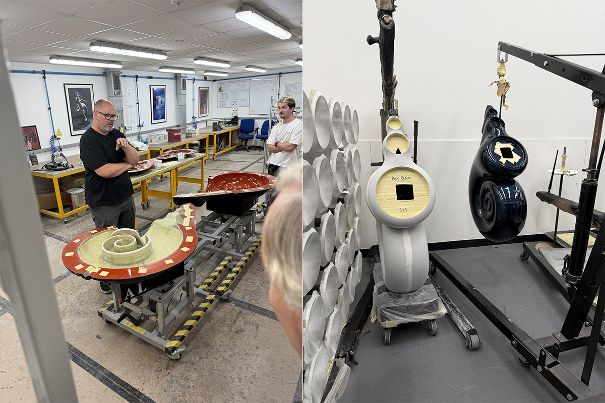 Eine Nautilus entsteht fast ausschliesslich in Handarbeit. Im Bild die Formgehäuse, in denen die Fiberglas-Composite-Bahnen schichtweise aufgetragen werden.
Die Gehäuseform der Nautilus mit der «Schnecke» und den Röhren hinter den Mittel- und Hochtönern ist keine optische Spielerei.
Hintergrund: Ein Lautsprechertreiber produziert nach aussen in den Hörraum und ins Innere des Gehäuses die gleiche Schallenergie. Die Energie nach innen muss durch Dämpfungsmassnahmen absorbiert werden, was nicht vollständig gelingt. Die Schallwellen werden an der Gehäusewand zum Treiber hin zurückgeworfen. Dieser wird dadurch in seiner Bewegung behindert. Zusätzlich werden weniger steife Gehäuse zum Mitschwingen angeregt.
Das Problem besteht ausgeprägt bei Standardgehäusen mit jeweils vier rechtwinklig zueinander parallel verlaufenden Gehäuseseiten.
Bei der Nautilus lässt man die rückwärtige Schallenergie in einem auf der Treiberachse verlaufenden Rohr totlaufen. Am Ende des hinten offenen Rohrs ist der Schalldruck vollständig abgebaut. Wie ein rollender Ball, der auf einer Ebene nach einer gewissen Zeit zum Stillstand kommt. Je tiefer die Frequenz, desto grösser ist die Wellenlänge, desto länger muss das Rohr sein.
Daher ist das Bassrohr der Nautilus zu einer Schnecke aufgerollt. Das Nautilus-Prinzip ist bei der 800er-Serie am langgezogenen Hochtongehäuse und am Turbine Head erkennbar. Im Bassbereich setzt diese Serie auf Absorption und die Vermeidung von parallelen Wänden durch die abgerundete Gehäuseform.
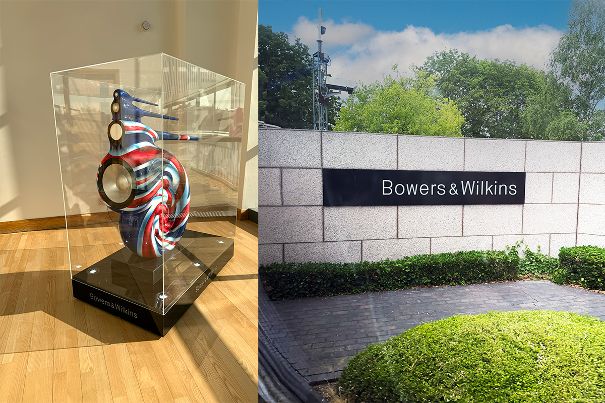 Nautilus, made in England.
Hörsession in Southwater
Im Anschluss an die Werkbesichtigung erwartete die Besucher im Forschungs- und Entwicklungszentrum von Bowers & Wilkins in Southwater, in dem rund 100 Ingenieure tätig sind, eine aufschlussreiche Hörsession. Wir hörten alle Modelle der 800‑D5‑Serie im Vergleich zu den Vorgängern der D4‑Serie. Durchgängig ergab sich bei der neuen Generation ein nochmals gelösteres Klangbild. Die virtuelle Bühne stand plastisch im Hörraum. Der Klang war nochmals transparenter, Details deutlich hörbar, nahezu frei von Verfärbungen.
Wer wegen der grossen Ähnlichkeit zwischen den D4- und D5-Modellen lediglich einen Neuaufguss der bisherigen Serie erwartet, irrt gewaltig. Getreu dem Prinzip «vom Groben ins Feine» haben die B&W-Ingenieure die mit der D4 erzielten Fortschritte erneut kritisch geprüft und gezielt nach verbliebenen Ursachen für Klangverfärbungen gesucht, die vorher durch grössere «Fehler» verdeckt waren. Die hörbaren Klangverbesserungen beruhen auf dem Zusammenspiel zahlreicher Einzelmassnahmen. Details dazu folgen demnächst im avguide.ch‑Test der D5-Serie.
Für Marketingleute ist ein Designwechsel leichter zu kommunizieren als technische Verbesserungen im Inneren, die sich erst beim Hören offenbaren. Dazu das Statement von Andy Kerr: «We are a performance company, Not a design company.» Damit ist der Weg definiert.
Fazit
Die integrale Lautsprecherproduktion im Bowers-&-Wilkins-Werk in Südengland offenbart den Besuchern, wie viel Detailarbeit und handwerkliches Können und letztendlich auch Ingenieur-Know-how in einem Endprodukt stecken können. Man spürt auch einen gewissen Stolz bei den Mitarbeitenden im Produktionsbereich, wenn sie den Besuchern ihre Arbeit erklären. Die Produktionsmethode in Worthing ist eine Mischung aus kosteneffizienter Automation, gepaart mit einem beachtlichen Anteil an Handarbeit und einer hohen Fertigungstiefe. Well done!